


การเชื่อมถือเป็นขั้นตอนที่สำคัญที่สุดขั้นตอนหนึ่งการผลิตท่อ SSAWเพราะคุณภาพของรอยเชื่อมเกลียวส่งผลโดยตรงต่อความแข็งแรง ทนแรงดัน ความทนทาน และอายุการใช้งานของท่อสำเร็จรูป ท่อ SSAW ผลิตขึ้นโดยการขึ้นรูปแถบเหล็กให้เป็นรูปทรงเกลียวและเชื่อมขอบอย่างต่อเนื่องโดยใช้กระบวนการเชื่อมอาร์กใต้น้ำ ในระหว่างกระบวนการนี้ลวดเชื่อมและฟลักซ์การเชื่อมทำงานร่วมกันเพื่อสร้างรอยเชื่อมที่แข็งแกร่งและเชื่อถือได้
แม้ว่าลวดเชื่อมและฟลักซ์จะทำหน้าที่ต่างกัน แต่ต้องเลือกให้เป็นส่วนผสมที่เข้ากันได้ ที่ลวดเชื่อมให้โลหะตัวเติม ในขณะที่ฟลักซ์ปกป้องสระเชื่อมหลอมเหลว และส่งผลต่อความเสถียรของส่วนโค้ง การเจาะทะลุ -เคมีของโลหะในการเชื่อม และการเกิดตะกรัน การเลือกส่วนผสมที่ไม่ถูกต้องอาจทำให้เกิดข้อบกพร่องในการเชื่อม การผลิตที่ไม่เสถียร และคุณสมบัติทางกลที่ไม่สอดคล้องกัน
|
วัสดุสิ้นเปลืองการเชื่อม |
ฟังก์ชั่นหลัก |
อิทธิพลด้านคุณภาพที่สำคัญ |
|
ลวดเชื่อม |
ให้โลหะตัวเติม |
ความแข็งแรงของการเชื่อมและเคมี |
|
ฟลักซ์การเชื่อม |
ปกป้องและรองรับสระเชื่อม |
ความเสถียรของส่วนโค้ง การเจาะทะลุ การเกิดตะกรัน |
|
ลวด + ฟลักซ์รวมกัน |
สร้างระบบการเชื่อมที่สมบูรณ์ |
คุณภาพการเชื่อมโดยรวม |
ลวดเชื่อมคืออะไร?
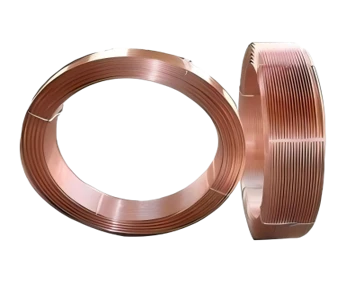
ลวดเชื่อมเป็นอิเล็กโทรดสิ้นเปลืองที่ป้อนอย่างต่อเนื่องซึ่งใช้ในการเชื่อมอาร์กแบบจุ่มใต้น้ำ อาร์คไฟฟ้าถูกสร้างขึ้นระหว่างเส้นลวดกับแถบเหล็ก ทำให้เกิดความร้อนเพียงพอที่จะละลายเส้นลวดและขอบของเหล็ก วัสดุที่หลอมละลายจะแข็งตัวและสร้างรอยเชื่อม
องค์ประกอบทางเคมี เส้นผ่านศูนย์กลาง การจำแนกประเภท และลักษณะทางกลของลวดเชื่อมส่งผลโดยตรงต่อการเชื่อมที่เสร็จแล้ว เกรดท่อและความหนาของผนังที่แตกต่างกันอาจต้องใช้ลวดเชื่อมที่แตกต่างกัน ดังนั้นควรเลือกลวดตามเหล็กฐาน คุณสมบัติการเชื่อมที่ต้องการ ขั้นตอนการเชื่อม และมาตรฐานที่เกี่ยวข้อง
ฟลักซ์การเชื่อมคืออะไร?
ฟลักซ์การเชื่อมเป็นวัสดุที่เป็นเม็ดที่วางอยู่เหนือโซนการเชื่อมระหว่างการเชื่อมอาร์กแบบจุ่มใต้น้ำ ส่วนโค้งทำงานใต้ชั้นฟลักซ์ ในขณะที่ฟลักซ์ที่หลอมละลายจะสร้างตะกรันป้องกันเหนือสระเชื่อม
ฟลักซ์การเชื่อมสำหรับ ท่อสซอว์ทำหน้าที่หลายอย่าง ช่วยปกป้องรอยเชื่อมหลอมจากการปนเปื้อนในชั้นบรรยากาศ ช่วยให้ส่วนโค้งคงที่ ส่งผลต่อการแทรกซึมและรูปร่างของเม็ดบีด และอาจส่งผลต่อองค์ประกอบทางเคมีและคุณสมบัติทางกลของโลหะเชื่อม
ดังนั้นควรเลือกเกรดฟลักซ์อย่างระมัดระวัง แทนที่จะพิจารณาจากราคาหรือความพร้อมจำหน่ายเพียงอย่างเดียว
ลวดเชื่อมและฟลักซ์ทำงานร่วมกันอย่างไร
ลวดเชื่อมและฟลักซ์สร้างระบบการเชื่อมแบบรวม ลวดจะจ่ายให้กับโลหะตัวเติม ในขณะที่ฟลักซ์จะควบคุมสภาพแวดล้อมรอบๆ รอยเชื่อม และมีส่วนทำให้เกิดพฤติกรรมทางโลหะวิทยาของกระบวนการ
ประสิทธิภาพของการผสมผสานนี้ขึ้นอยู่กับปัจจัยหลายประการ รวมถึงเกรดเหล็ก ความหนาของผนังท่อ กระแสเชื่อม แรงดันไฟฟ้า ความเร็วในการเชื่อม เส้นผ่านศูนย์กลางของเส้นลวด และคุณสมบัติทางกลที่ต้องการ

|
ปัจจัย |
ผลต่อการเชื่อม |
|
เกรดเหล็ก |
กำหนดคุณสมบัติการเชื่อมที่ต้องการ |
|
ลวดเชื่อม |
มีอิทธิพลต่อสารตัวเติม-เคมีและความแข็งแรงของโลหะ |
|
ฟลักซ์ |
ส่งผลต่อความเสถียรของส่วนโค้งและ-พฤติกรรมของโลหะในการเชื่อม |
|
ปัจจุบัน |
ส่งผลต่อความร้อนเข้าและการซึมผ่าน |
|
แรงดันไฟฟ้า |
ส่งผลต่อลักษณะส่วนโค้งและรูปร่างของเม็ดบีด |
|
ความเร็วในการเชื่อม |
ส่งผลต่อการป้อนความร้อนและขนาดการเชื่อม |
|
เส้นผ่านศูนย์กลางลวด |
ส่งผลต่ออัตราการสะสม |
|
การให้อาหารฟลักซ์ |
ช่วยรักษาการป้องกันส่วนโค้งสม่ำเสมอ |
ความสำคัญของเกรดลวดเชื่อม
ที่ลวดเชื่อมเกรดจะต้องเข้ากันได้กับเหล็กที่ใช้ในการผลิตท่อ เนื่องจากลวดกลายเป็นส่วนหนึ่งของโลหะเชื่อม องค์ประกอบทางเคมีและการจำแนกประเภทของลวดจึงมีผลโดยตรงต่อการเชื่อมขั้นสุดท้าย
ลวดที่ไม่เหมาะสมอาจส่งผลให้ความต้านทานแรงดึงไม่เพียงพอ ความเหนียวต่ำ ความแข็งมากเกินไป หรือมีองค์ประกอบของโลหะเชื่อมที่ไม่เหมาะสม- สำหรับการใช้งานท่อและโครงสร้าง ควรเลือกลวดตามประสิทธิภาพที่ต้องการของท่อสำเร็จรูป
เกรดท่อที่มีความแข็งแรงสูง-อาจต้องใช้วัสดุสิ้นเปลืองในการเชื่อมที่จับคู่กันอย่างระมัดระวัง เพื่อให้แน่ใจว่าการเชื่อมจะไม่กลายเป็นส่วนที่อ่อนแอของข้อต่อ
ความสำคัญของเกรดฟลักซ์การเชื่อม
เกรดของฟลักซ์ก็มีความสำคัญไม่แพ้กัน ฟลักซ์ที่ต่างกันมีองค์ประกอบทางเคมี ระดับพื้นฐาน คุณลักษณะการหลอม และขนาดอนุภาคที่แตกต่างกัน คุณลักษณะเหล่านี้มีอิทธิพลต่ออาร์กการเชื่อม การเจาะทะลุ การเกิดตะกรัน ลักษณะรอยเชื่อม และคุณสมบัติการเชื่อมขั้นสุดท้าย
ฟลักซ์ที่แพงที่สุดไม่ใช่ฟลักซ์ที่ดีที่สุดโดยอัตโนมัติ ที่ถูกต้องฟลักซ์การเชื่อมสำหรับท่อ SSAWคือตัวที่เข้าคู่กับลวดเชื่อม เกรดเหล็ก ค่าการเชื่อม และมาตรฐานท่อที่ใช้ได้อย่างเหมาะสม
ด้วยเหตุนี้ ผู้ผลิตจึงควรประเมินระบบการเชื่อมที่สมบูรณ์ แทนที่จะเลือกฟลักซ์อย่างอิสระ

ผลต่อความแข็งแรงของการเชื่อม
ตะเข็บเชื่อมแบบเกลียวต้องทนทานต่อแรงทางกลและการทำงานที่ใช้กับท่อ ในการใช้งานท่อ การเชื่อมอาจสัมผัสกับแรงดันภายใน โหลดภายนอก การสั่นสะเทือน การเปลี่ยนแปลงของอุณหภูมิ และเงื่อนไขการบริการอื่น ๆ
ลวดเชื่อมมีส่วนโดยตรงต่อความแข็งแรงของการเชื่อม-ของโลหะ ในขณะที่ฟลักซ์อาจส่งผลต่อเคมีของการเชื่อม-และการแข็งตัวของโลหะ การผสมลวดและฟลักซ์ที่เลือกอย่างเหมาะสมสามารถช่วยให้ได้ความต้านทานแรงดึง ความแข็งแรงของผลผลิต ความเหนียว และความเหนียวที่ต้องการ
|
คุณสมบัติการเชื่อม |
อิทธิพลของลวดและฟลักซ์ |
|
ความต้านทานแรงดึง |
ได้รับอิทธิพลอย่างมากจากการเชื่อม-องค์ประกอบของโลหะ |
|
ความแข็งแรงของผลผลิต |
ขึ้นอยู่กับลักษณะการเชื่อม-ลักษณะของโลหะ |
|
แรงกระแทก |
ได้รับอิทธิพลจากการผสมผสานวัสดุสิ้นเปลืองและสภาวะการเชื่อม |
|
ความเหนียว |
ได้รับผลกระทบจากการเชื่อม-เคมีของโลหะและโครงสร้างจุลภาค |
|
ความแข็ง |
ได้รับอิทธิพลจากองค์ประกอบและความร้อนที่ป้อนเข้า |
อิทธิพลต่อการเจาะทะลุของรอยเชื่อม
การเจาะที่เหมาะสมถือเป็นสิ่งสำคัญสำหรับการผลิตรอยเชื่อมที่เชื่อถือได้ ในระหว่างการผลิตสซอว์, กระแสเชื่อม, แรงดันไฟฟ้า, ความเร็วเคลื่อนที่, เส้นผ่านศูนย์กลางของเส้นลวด, ตำแหน่งเส้นลวด และคุณลักษณะของฟลักซ์จะทำงานร่วมกันเพื่อกำหนดปริมาณความร้อนที่ส่งไปยังพื้นที่การเชื่อม
การเจาะที่ไม่เพียงพออาจส่งผลให้ข้อต่อไม่สมบูรณ์ ในขณะที่การเจาะที่มากเกินไปสามารถสร้างรูปทรงการเชื่อมที่ไม่พึงประสงค์ได้ ผู้ผลิตจึงควรกำหนดพารามิเตอร์การเชื่อมที่เหมาะสมสำหรับแต่ละลวดและฟลักซ์รวมกัน และติดตามอย่างต่อเนื่องในระหว่างการผลิต
 บทบาทในการป้องกันข้อบกพร่องในการเชื่อม
เลือกถูกต้องแล้ววัสดุสิ้นเปลืองการเชื่อมอาร์คที่จมอยู่ใต้น้ำสามารถช่วยลดความเสี่ยงของข้อบกพร่องในการเชื่อมทั่วไปหลายประการได้ ซึ่งรวมถึงความพรุน การรวมตะกรัน การเชื่อมที่ไม่สมบูรณ์ การเจาะที่ไม่สมบูรณ์ รอยแตก การตัดด้านล่าง และการเกิดรอยเชื่อมที่ผิดปกติ
อย่างไรก็ตาม วัสดุสิ้นเปลืองเป็นเพียงส่วนหนึ่งของการป้องกันข้อบกพร่องเท่านั้น ความสะอาดของเหล็ก การเตรียมขอบ ความแม่นยำในการขึ้นรูป การวางแนวการเชื่อม กระแสการเชื่อม แรงดันไฟฟ้า ความเร็วการเคลื่อนที่ และสภาพของอุปกรณ์ อาจมีผลกระทบสำคัญต่อคุณภาพการเชื่อมเช่นกัน
ดังนั้นโรงงานควรตรวจสอบกระบวนการเชื่อมทั้งหมดเมื่อมีข้อบกพร่องเกิดขึ้น แทนที่จะตำหนิลวดเชื่อมหรือฟลักซ์โดยอัตโนมัติ
การควบคุมความชื้นของฟลักซ์การเชื่อม
ความชื้นเป็นหนึ่งในปัจจัยที่สำคัญที่สุดในการควบคุมเมื่อใช้งานฟลักซ์การเชื่อม. ฟลักซ์ที่ดูดซับความชื้นมากเกินไปอาจส่งผลเสียต่อประสิทธิภาพการเชื่อม และอาจส่งผลให้เกิดความพรุนหรือปัญหาไฮโดรเจน-ภายใต้สภาวะที่ไม่เอื้ออำนวย
โรงงานควรเก็บฟลักซ์ไว้ในสภาวะแห้งและปฏิบัติตามข้อกำหนดของผู้ผลิตในการทำให้แห้ง ปรับสภาพ และจัดเก็บ เมื่อฟลักซ์แห้งแล้ว ควรป้องกันความชื้นระหว่างการขนส่งและการจัดการ
|
ขั้นตอนการจัดการฟลักซ์ |
ข้อควรระวังที่สำคัญ |
|
พื้นที่จัดเก็บ |
เก็บฟลักซ์ให้แห้งและได้รับการปกป้อง |
|
กำลังเปิด |
หลีกเลี่ยงการสัมผัสกับความชื้นโดยไม่จำเป็น |
|
การอบแห้ง |
ปฏิบัติตามข้อกำหนดของผู้ผลิต |
|
โอนย้าย |
ปกป้องฟลักซ์ปรับอากาศจากความชื้น |
|
การผลิต |
รักษาการป้อนฟลักซ์ที่ควบคุมได้ |
|
การกู้คืน |
คัดกรองและจัดการฟลักซ์ที่กู้คืนอย่างเหมาะสม |
การจัดเก็บลวดเชื่อมอย่างเหมาะสม
ลวดเชื่อมควรเก็บไว้ในสภาพแวดล้อมที่สะอาดและแห้ง การสัมผัสกับความชื้น น้ำมัน ฝุ่น และการกัดกร่อนอาจส่งผลเสียต่อการป้อนลวดและความเสถียรในการเชื่อม
ควรระบุเกรดและเส้นผ่านศูนย์กลางของลวดที่แตกต่างกันและจัดเก็บแยกกันอย่างชัดเจน การจัดการสินค้าคงคลังอย่างเหมาะสมยังช่วยเพิ่มการตรวจสอบย้อนกลับและลดความเสี่ยงในการใช้วัสดุสิ้นเปลืองที่ไม่ถูกต้องในระหว่างการผลิต
การควบคุมการป้อนลวดเชื่อม
ที่ลวดเชื่อมจะต้องส่งไปยังโซนการเชื่อมอย่างต่อเนื่องและแม่นยำ ปัญหาเกี่ยวกับระบบป้อนลวดอาจทำให้เกิดความไม่เสถียรของส่วนโค้ง การเกิดรอยเชื่อมที่ผิดปกติ การสะสมตัวที่ไม่สอดคล้องกัน และการหยุดชะงักของการผลิต
ผู้ปฏิบัติงานควรตรวจสอบตัวนำสายไฟ ลูกกลิ้งป้อน ส่วนประกอบหน้าสัมผัส และการจัดตำแหน่งเป็นประจำ การรักษาส่วนประกอบเหล่านี้ให้อยู่ในสภาพดีช่วยรักษาการเชื่อมที่มั่นคงตลอดการผลิตท่อ SSAWกระบวนการ.
ขนาดอนุภาคฟลักซ์และการป้อน
ขนาดอนุภาคฟลักซ์สามารถส่งผลต่อความเสถียรในการป้อน การครอบคลุมส่วนโค้ง และการเกิดตะกรัน ขนาดอนุภาคสม่ำเสมอช่วยรักษาฟลักซ์ครอบคลุมทั่วบริเวณการเชื่อม
ฝุ่นที่มากเกินไป อนุภาคขนาดใหญ่เกินไป หรือวัสดุที่ไม่สอดคล้องกันอาจรบกวนระบบป้อนฟลักซ์ได้ โรงงานจึงควรรักษาคุณภาพฟลักซ์ที่เหมาะสมและตรวจสอบอุปกรณ์ป้อนอย่างสม่ำเสมอ
การจัดการฟลักซ์ที่กู้คืนแล้ว
ในระหว่างการผลิตอย่างต่อเนื่อง มักจะสามารถรวบรวมและนำฟลักซ์ที่ไม่ได้ใช้กลับมาใช้ใหม่ได้ อย่างไรก็ตาม ฟลักซ์ที่นำกลับมาใช้ใหม่อาจมีอนุภาคตะกรัน อนุภาคโลหะ ฝุ่น และสิ่งปนเปื้อนอื่นๆ
ก่อนนำกลับมาใช้ใหม่ ควรดำเนินการฟลักซ์ที่นำกลับมาใช้ใหม่ตามคำแนะนำของผู้ผลิต อาจจำเป็นต้องคัดกรองและทำความสะอาดเพื่อกำจัดอนุภาคที่ไม่ต้องการ
ฟลักซ์ที่นำกลับมาใช้ใหม่ไม่ควรนำกลับมาใช้ใหม่โดยไม่มีการควบคุมที่เหมาะสม เนื่องจากวัสดุที่ปนเปื้อนอาจส่งผลเสียต่อเสถียรภาพในการเชื่อมและคุณภาพการเชื่อม
พารามิเตอร์การเชื่อมและวัสดุสิ้นเปลือง
ลวดเชื่อมและต้องใช้ฟลักซ์กับพารามิเตอร์การเชื่อมที่เหมาะสมเสมอ พารามิเตอร์ที่สำคัญ ได้แก่ กระแสการเชื่อม แรงดันไฟฟ้า ความเร็วในการเชื่อม เส้นผ่านศูนย์กลางของเส้นลวด การต่อสายไฟ และอัตราการป้อนฟลักซ์
เมื่อโรงงานเปลี่ยนเกรดลวดหรือฟลักซ์ ควรทบทวนขั้นตอนการเชื่อม ชุดวัสดุสิ้นเปลืองใหม่อาจทำงานแตกต่างออกไปและอาจต้องมีการปรับพารามิเตอร์หรือการทดสอบคุณสมบัติเพิ่มเติม
การเลือกตามเกรดเหล็ก
เกรดเหล็กที่แตกต่างกันมีข้อกำหนดในการเชื่อมที่แตกต่างกัน การผสมผสานที่เหมาะสมสำหรับเหล็กโครงสร้างมาตรฐานอาจไม่เหมาะสมกับเหล็กท่อที่มีความแข็งแรงสูงกว่า-
สำหรับการใช้งานที่มีความต้องการสูง ผู้ผลิตควรพิจารณา:
- ความต้านทานแรงดึงในการเชื่อม
- ความแข็งแรงของผลผลิต
- แรงกระแทก
- เคมีของโลหะเชื่อม-
- การควบคุมไฮโดรเจน
- อินพุตความร้อน
- เงื่อนไขการให้บริการ
ควรเลือกวัสดุสิ้นเปลืองในการเชื่อมตามข้อกำหนดเฉพาะของท่อจริง แทนที่จะใช้ส่วนผสมเดียวกันสำหรับทุกผลิตภัณฑ์
วัสดุสิ้นเปลืองในการเชื่อมและความหนาของท่อ
ความหนาของผนังท่อยังส่งผลต่อการเลือกวัสดุสิ้นเปลืองในการเชื่อมและพารามิเตอร์อีกด้วย วัสดุที่มีความหนาโดยทั่วไปต้องการความร้อนที่มากขึ้นและสภาวะการเชื่อมที่ได้รับการควบคุมอย่างระมัดระวังเพื่อให้เกิดการแทรกซึมและการหลอมละลายที่เพียงพอ
|
สภาพท่อ |
ข้อพิจารณาหลัก |
|
ท่อผนังบาง- |
หลีกเลี่ยงการป้อนความร้อนมากเกินไป |
|
ท่อติดผนังขนาดกลาง- |
รักษาการเจาะที่สมดุล |
|
ท่อผนังหนา- |
ตรวจสอบให้แน่ใจว่ามีการแทรกซึมและการหลอมรวมที่เพียงพอ |
|
ท่อความแข็งแรงสูง- |
ควบคุมความร้อนและความเหนียว |
|
ท่อแรงดัน |
รักษาข้อกำหนดคุณภาพการเชื่อมที่เข้มงวด |
การควบคุมคุณภาพของลวดเชื่อมและฟลักซ์
โรงงานมืออาชีพควรสร้างระบบควบคุมคุณภาพสำหรับวัสดุสิ้นเปลืองในการเชื่อม วัสดุที่เข้ามาควรได้รับการตรวจสอบเกรด การจำแนกประเภท ผู้ผลิต หมายเลขรุ่น สภาพบรรจุภัณฑ์ และใบรับรองที่เกี่ยวข้อง
ในระหว่างการจัดเก็บและการผลิต โรงงานควรควบคุมความชื้น การปนเปื้อน เงื่อนไขการป้อน และการระบุวัสดุ ควรเก็บรักษาบันทึกแบทช์เพื่อให้โรงงานสามารถระบุได้ว่าวัสดุสิ้นเปลืองใดที่ใช้ในช่วงระยะเวลาการผลิตเฉพาะ
การตรวจสอบย้อนกลับนี้มีประโยชน์อย่างยิ่งเมื่อตรวจสอบข้อบกพร่องในการเชื่อมหรือตอบสนองต่อข้อกำหนดด้านคุณภาพของลูกค้า
ข้อผิดพลาดทั่วไปในการจัดการวัสดุสิ้นเปลือง
โรงงานควรหลีกเลี่ยงการเลือกใช้ลวดเชื่อมและฟลักซ์ขึ้นอยู่กับราคาเท่านั้น วัสดุสิ้นเปลืองที่ถูกที่สุดอาจไม่ให้ประสิทธิภาพที่ต้องการ ในขณะที่วัสดุสิ้นเปลืองราคาแพงอาจไม่เหมาะกับทุกการใช้งาน
ข้อผิดพลาดทั่วไปอีกประการหนึ่งคือการผสมลวดหรือฟลักซ์ที่มีเกรดต่างกัน วัสดุควรมีฉลากชัดเจนและจัดเก็บแยกกัน โรงงานควรหลีกเลี่ยงการเปลี่ยนวัสดุสิ้นเปลืองโดยไม่ตรวจสอบขั้นตอนการเชื่อม เนื่องจากการผสมผสานที่แตกต่างกันสามารถสร้างผลลัพธ์การเชื่อมที่แตกต่างกันได้
การจัดเก็บไม่ดีก็เป็นอีกปัญหาสำคัญ ความชื้น ฝุ่น น้ำมัน และการกัดกร่อนอาจส่งผลเสียต่อประสิทธิภาพการทำงานของวัสดุสิ้นเปลือง
วิธีการเลือกลวดเชื่อมและฟลักซ์ที่เหมาะสม
กระบวนการคัดเลือกควรเริ่มต้นด้วยเกรดเหล็กและข้อกำหนดของท่อ ผู้ผลิตควรคำนึงถึงความหนาของท่อ ความแข็งแรงในการเชื่อมที่ต้องการ ความเหนียวในการกระแทก ความเร็วในการผลิต อุปกรณ์การเชื่อม และมาตรฐานที่เกี่ยวข้อง
ควรเลือกลวดและฟลักซ์เป็นส่วนผสมที่เข้ากันได้และตรวจสอบภายใต้สภาวะการเชื่อมที่ต้องการ
|
ปัจจัยการคัดเลือก |
ทำไมมันถึงสำคัญ |
|
เกรดเหล็ก |
กำหนดคุณสมบัติการเชื่อมที่ต้องการ |
|
ความหนาของท่อ |
ส่งผลต่อการป้อนความร้อนและการซึมผ่าน |
|
เกรดลวดเชื่อม |
กำหนดคุณลักษณะของโลหะตัวเติม- |
|
เกรดฟลักซ์ |
ส่งผลต่อพฤติกรรมส่วนโค้งและการเชื่อม-ของโลหะ |
|
ความเร็วในการเชื่อม |
ส่งผลต่อความร้อนเข้า |
|
การประยุกต์ใช้ท่อ |
กำหนดประสิทธิภาพที่ต้องการ |
|
มาตรฐานที่ใช้บังคับ |
กำหนดข้อกำหนดด้านคุณภาพและการทดสอบ |
ความสำคัญสำหรับสายการผลิต SSAW สมัยใหม่
สำหรับความจุสูง-การผลิตท่อ SSAWวัสดุสิ้นเปลืองในการเชื่อมมีอิทธิพลต่อทั้งคุณภาพของผลิตภัณฑ์และประสิทธิภาพการผลิต การป้อนลวดที่เสถียรและประสิทธิภาพฟลักซ์ที่สม่ำเสมอช่วยรักษาการเชื่อมอย่างต่อเนื่องและลดการหยุดชะงักในการผลิตโดยไม่จำเป็น
การเลือกวัสดุสิ้นเปลืองที่เหมาะสมสามารถลดการทำงานซ้ำ ลดอัตราการปฏิเสธ ปรับปรุงความสม่ำเสมอในการเชื่อม และเพิ่มผลผลิตโดยรวม สิ่งนี้มีความสำคัญอย่างยิ่งเมื่อผลิตท่อจำนวนมากสำหรับท่อส่งน้ำมันและก๊าซ ระบบส่งน้ำ โครงการตอกเสาเข็ม และการใช้งานโครงสร้างพื้นฐานที่สำคัญ
วัสดุสิ้นเปลืองในการเชื่อมและการควบคุมคุณภาพโดยรวม
ลวดเชื่อมและฟลักซ์เป็นองค์ประกอบสำคัญของการเชื่อมท่อ SSAWแต่ไม่ใช่ปัจจัยเดียวที่กำหนดคุณภาพของท่อ กระบวนการผลิตที่สมบูรณ์ยังต้องควบคุมคุณภาพเหล็กม้วน การจัดแนวแถบ การเตรียมขอบ การขึ้นรูปเกลียว พารามิเตอร์การเชื่อม สภาพของอุปกรณ์ การทดสอบแบบไม่ทำลาย- ความแม่นยำของมิติ การทดสอบอุทกสถิต และการตรวจสอบขั้นสุดท้าย
แม้แต่วัสดุสิ้นเปลืองในการเชื่อมที่ดีที่สุดก็ไม่สามารถชดเชยวัตถุดิบที่ไม่ดี การขึ้นรูปที่ไม่ถูกต้อง อุปกรณ์ที่เสียหาย หรือพารามิเตอร์การเชื่อมที่ไม่เหมาะสม ดังนั้นการผลิตท่อ SSAW คุณภาพสูง-จึงต้องอาศัยขั้นตอนการผลิตทั้งหมดทำงานร่วมกันภายใต้สภาวะที่ได้รับการควบคุม
สรุป
ลวดเชื่อมและฟลักซ์การเชื่อมเป็นวัสดุสิ้นเปลืองที่จำเป็นในการผลิตท่อ SSAW และคุณภาพและความเข้ากันได้ของท่อเหล่านี้มีอิทธิพลโดยตรงต่อประสิทธิภาพการเชื่อม ลวดเชื่อมจะให้โลหะเป็นตัวเติม ในขณะที่ฟลักซ์จะปกป้องสระเชื่อมและส่งผลต่อความเสถียรของส่วนโค้ง การเจาะทะลุ การเกิดตะกรัน และคุณลักษณะของการเชื่อม-
ที่ถูกต้องลวดเชื่อมสำหรับท่อ SSAWและฟลักซ์การเชื่อมสำหรับท่อ SSAWควรเลือกตามเกรดเหล็ก ความหนาของท่อ คุณสมบัติทางกลที่ต้องการ พารามิเตอร์การเชื่อม และมาตรฐานที่บังคับใช้ การจัดเก็บ การควบคุมความชื้น การให้อาหาร การจัดการ และการตรวจสอบย้อนกลับอย่างเหมาะสม มีความสำคัญเท่าเทียมกัน
ด้วยการปฏิบัติต่อวัสดุสิ้นเปลืองในการเชื่อมอาร์คแบบจุ่มใต้น้ำเป็นส่วนประกอบสำคัญของกระบวนการผลิต ผู้ผลิตสามารถบรรลุการเชื่อมที่มีความเสถียรมากขึ้น ลดข้อบกพร่อง ปรับปรุงประสิทธิภาพการผลิต และผลิตท่อ SSAW ที่เชื่อถือได้สำหรับการใช้งานท่อ โครงสร้าง และอุตสาหกรรมที่มีความต้องการสูง


